
Change Point Management: come gestire i cambiamenti nei processi produttivi
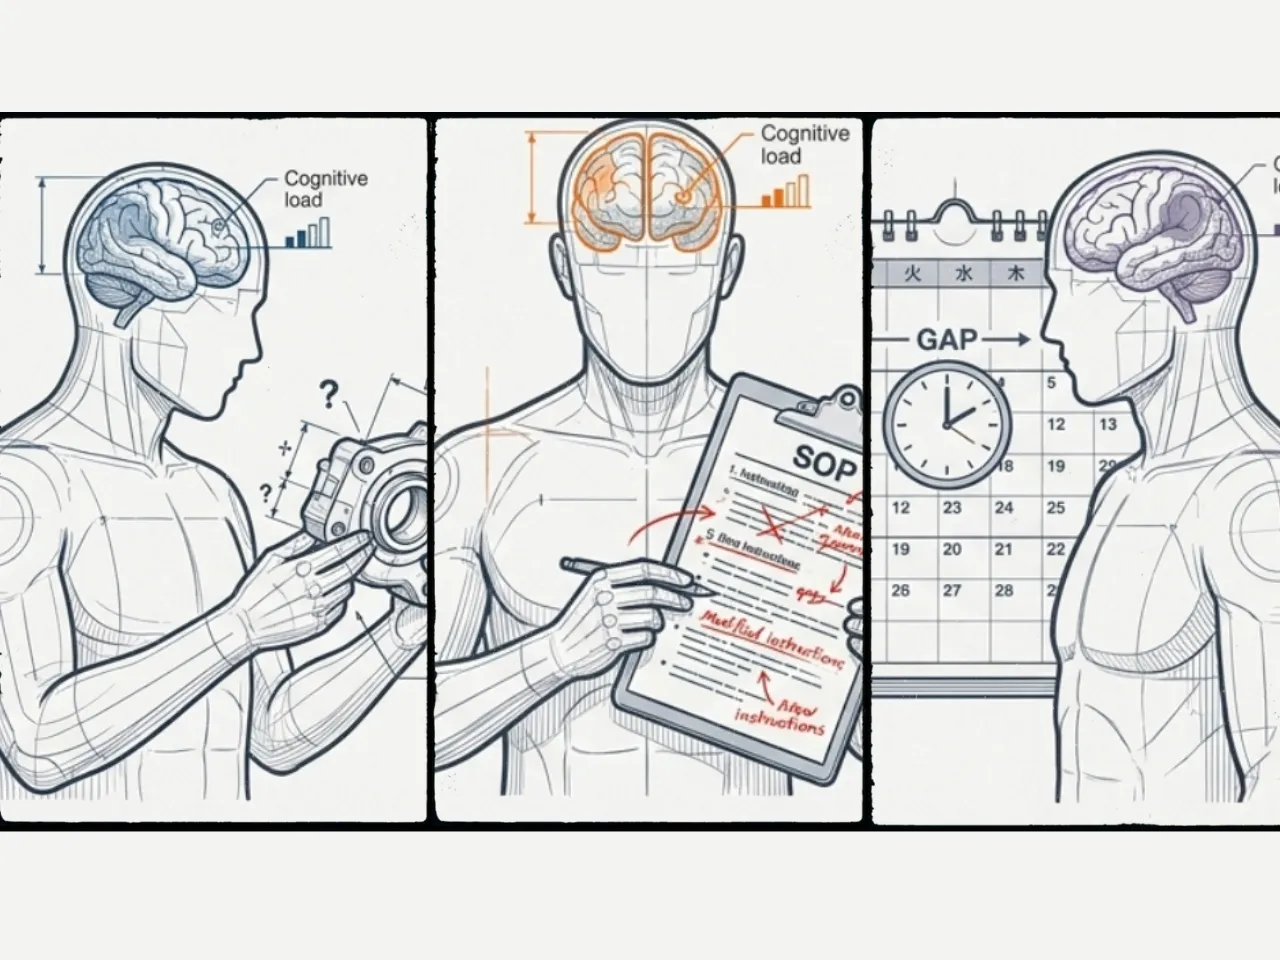
I difetti, gli incidenti di sicurezza e l'instabilità dei processi hanno quasi sempre origine in un punto di cambio. Un processo che era stabile diventa instabile perché qualcosa al suo interno è cambiato. Gestire esplicitamente il cambiamento è il modo in cui l'anomalia viene colta prima che si trasformi in un difetto.
La stabilità di un processo produttivo dipende dalla capacità dell'organizzazione di mantenere costanti le condizioni nelle quali il processo è stato progettato e standardizzato. Nella realtà, tuttavia, queste condizioni cambiano frequentemente: un operatore viene sostituito, una macchina viene sottoposta a manutenzione, viene introdotto un nuovo lotto di materiale oppure viene modificata una procedura operativa.
Questi eventi fanno parte della normale gestione della produzione. Il problema nasce quando il cambiamento non viene identificato e valutato, oppure quando viene considerato irrilevante rispetto allo standard esistente. In queste condizioni può aumentare la probabilità che si verifichino situazioni di rischio. Per questa ragione, nella gestione Lean dei processi produttivi è importante affiancare al mantenimento dello standard una disciplina specifica per l'identificazione e il controllo dei punti di cambiamento (Change Point Management).
La gestione dei punti di cambiamento ha l'obiettivo di identificare le variazioni rilevanti, comprenderne le possibili conseguenze e stabilire quali controlli siano necessari fino a quando il processo non sia nuovamente considerato stabile.
Questa impostazione consente di intervenire prima che una variazione si traduca in un problema di qualità, sicurezza o produttività.
Le 4M: dove cercare il cambiamento
Per individuare le variazioni che possono influenzare un processo produttivo, il modello delle 4M considera quattro dimensioni: Man, Machine, Material e Method.
Il cambiamento può quindi riguardare la persona che esegue l'attività, la macchina o l'attrezzatura utilizzata, il materiale impiegato oppure il metodo di lavoro.
Per esempio, un nuovo operatore, la sostituzione di un utensile, un nuovo lotto di materia prima o una modifica delle istruzioni operative rappresentano tutti possibili punti di cambiamento che meritano una valutazione.
L'obiettivo è individuare quelle variazioni che possono modificare le condizioni del processo e richiedere un controllo specifico.
Le 4M costituiscono quindi un primo criterio di osservazione: quando qualcosa cambia, occorre chiedersi quale delle quattro dimensioni è stata modificata e quale effetto può avere sul processo.
I tre momenti di vulnerabilità delle persone: 3H
La gestione dei cambiamenti riguarda anche il modo in cui le persone interagiscono con il processo. In ambito industriale giapponese viene utilizzato il concetto delle 3H per identificare alcune condizioni nelle quali l'operatore può essere maggiormente esposto al rischio di errore: Hajimete, Henkou e Hisashiburi.
Hajimete — Prima volta
Hajimete identifica una situazione nella quale una persona esegue un'attività per la prima volta. Può trattarsi di una nuova operazione, di una nuova variante di prodotto o dell'utilizzo di una macchina con la quale l'operatore non ha ancora maturato esperienza.
In queste situazioni è opportuno verificare che le istruzioni siano sufficientemente chiare e che la persona disponga delle competenze necessarie. L'affiancamento e i controlli iniziali possono ridurre il rischio associato alla mancanza di esperienza.
Henkou — Cambiamento
Henkou riguarda le situazioni nelle quali il metodo o le condizioni di lavoro sono state modificate. Possono essere cambiate una procedura, una specifica, un materiale, un'attrezzatura o una sequenza operativa.
In questo caso uno dei rischi principali è che l'operatore continui ad applicare il comportamento precedente, soprattutto quando la nuova modalità di lavoro presenta differenze limitate rispetto a quella precedente.
Per questo motivo, quando viene modificato uno standard, è importante assicurarsi che la modifica sia stata comunicata, compresa e verificata sul campo.
Hisashiburi — Dopo molto tempo
Hisashiburi riguarda le attività che una persona esegue dopo un periodo prolungato di inattività. È una condizione che può verificarsi, ad esempio, con attività stagionali, operazioni poco frequenti o al rientro da un lungo periodo di assenza.
Anche quando l'operatore possiede già le competenze necessarie, il tempo trascorso dall'ultima esecuzione può rendere utile un richiamo delle procedure e un controllo iniziale.
Il valore del modello 3H consiste quindi nell'introdurre un criterio semplice per decidere quando una determinata attività richiede maggiore attenzione rispetto alla normale condizione operativa.
Henkaten Kanri-ban (o Change Point Board)
L'identificazione del cambiamento deve essere accompagnata da un sistema che permetta di registrarlo, valutarlo e seguirlo nel tempo. Una delle modalità utilizzate a questo scopo è l'Henkaten Kanri-ban, conosciuto anche come Change Point Board.
La lavagna viene normalmente collocata vicino al processo produttivo e permette di rendere visibili le variazioni rilevanti che interessano le 4M.
Per ogni cambiamento è utile raccogliere almeno quattro informazioni.
- Cosa è cambiato? - La variazione deve essere descritta in modo sufficientemente preciso da permettere a chi supervisiona il processo di comprenderne la natura.
- Qual è il rischio associato? - Occorre valutare quali conseguenze potrebbe avere il cambiamento, considerando aspetti di qualità, sicurezza, produttività e affidabilità del processo.
- Chi è responsabile del controllo? - Deve essere identificata una persona incaricata di verificare che le condizioni previste vengano rispettate durante il periodo nel quale il cambiamento viene monitorato.
- Fino a quando deve essere mantenuto il controllo? - Il periodo di supervisione rafforzata deve essere definito in funzione del cambiamento e del rischio associato. Può essere espresso in termini di tempo, numero di pezzi, lotti prodotti o completamento di specifiche verifiche.
È inoltre utile definire il criterio che consente di considerare concluso il monitoraggio. In questo modo il punto di cambiamento non rimane indefinitamente aperto e il controllo aggiuntivo può essere rimosso quando sono state verificate le condizioni previste.
SCARICA IL TEMPLATE della HENKATEN KANRI-BAN
La regola del "No Change"
Un elemento della gestione visuale dei punti di cambiamento riguarda anche le situazioni nelle quali non si è verificata alcuna variazione.
Se una determinata categoria delle 4M non presenta cambiamenti durante il turno, è preferibile registrare esplicitamente "No Change" invece di lasciare il campo vuoto.
La differenza è importante dal punto di vista della gestione. La dicitura "No Change" indica che il controllo è stato effettuato e che non sono state rilevate variazioni. Un campo vuoto non permette invece di distinguere tra assenza di cambiamento e mancata esecuzione del controllo.
La registrazione sistematica contribuisce quindi a mantenere la continuità del controllo visivo e rende più facilmente verificabile il lavoro svolto dai responsabili di linea.
Le 5 azioni quotidiane
Perché la gestione dei punti di cambiamento produca risultati, deve essere integrata nelle attività quotidiane del reparto. Le principali azioni possono essere sintetizzate in cinque punti.
1. Identificare i cambiamenti all'inizio del turno
Il responsabile di linea dovrebbe verificare se, rispetto allo standard, sono intervenute variazioni nelle quattro dimensioni 4M. Questa verifica può essere integrata nel normale passaggio di consegne e nella riunione di avvio turno.
2. Identificare le condizioni 3H
All'interno dello stesso momento di verifica è possibile individuare gli operatori che si trovano in una delle condizioni 3H. Quando necessario, possono essere predisposti affiancamento, formazione o controlli aggiuntivi.
3. Rendere visibili i punti di cambiamento
Le variazioni rilevanti dovrebbero essere registrate su uno strumento accessibile agli operatori e ai responsabili di produzione. Il Change Point Board consente di collegare la variazione alla valutazione del rischio, al responsabile e alla durata del controllo.
4. Applicare controlli proporzionati al rischio
Non tutti i cambiamenti richiedono lo stesso livello di controllo. In funzione della situazione possono essere utilizzati controlli del primo pezzo, verifiche aggiuntive, affiancamento, controlli sul primo lotto o sistemi di error-proofing.
L'obiettivo è mantenere sotto controllo il processo durante il periodo nel quale la variazione può influenzarne il comportamento.
5. Verificare la chiusura del punto di cambiamento
Quando sono state completate le verifiche previste e il processo ha dimostrato di essere nuovamente conforme allo standard, il punto di cambiamento può essere chiuso.
Questa fase permette di distinguere il periodo di controllo aggiuntivo dalla normale gestione del processo e di mantenere il sistema semplice e sostenibile nel tempo.
Una domanda da portare nella gestione quotidiana
La domanda finale, per un responsabile di produzione o per un imprenditore, può quindi essere molto concreta:
Cosa c'è di diverso oggi che rende la stabilità del sistema vulnerabile?
La capacità di rispondere a questa domanda dipende dalla qualità con cui l'organizzazione osserva i propri processi, segue e le persone, registra le variazioni e stabilisce quali controlli applicare quando le condizioni operative cambiano.
La conoscenza è la chiave del miglioramento. Iscriviti alla nostra newsletter e resta sempre aggiornato. Subito in regalo, la nostra raccolta di infografiche LEAN per portare il Miglioramento Continuo nella tua azienda.